
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-18 Origem:alimentado


A transição da cimentação tradicional para o Processo de Injeção Direta (DIP) marca uma decisão crítica de escalabilidade. Ela determina limites de controle de qualidade para a fabricação moderna de calçados. A atualização para máquinas automatizadas exige despesas de capital significativas. Você deve alinhar estreitamente as especificações da máquina com seus objetivos de produção distintos. As fábricas que produzem calçados de segurança resistentes, roupas casuais para o dia a dia ou calçados especializados enfrentam requisitos de equipamentos muito diferentes. Selecionar as especificações erradas limita o limite de produção e compromete a durabilidade do calçado.
Este guia fornece uma estrutura neutra em relação ao fornecedor para avaliar esses sistemas avançados. Exploraremos os principais recursos da máquina, compatibilidades de materiais complexos e realidades reais de implementação. Você aprenderá como navegar com confiança nesta atualização de fabricação. Ao compreender essas variáveis técnicas, você pode eliminar gargalos e garantir a eficiência operacional no longo prazo.
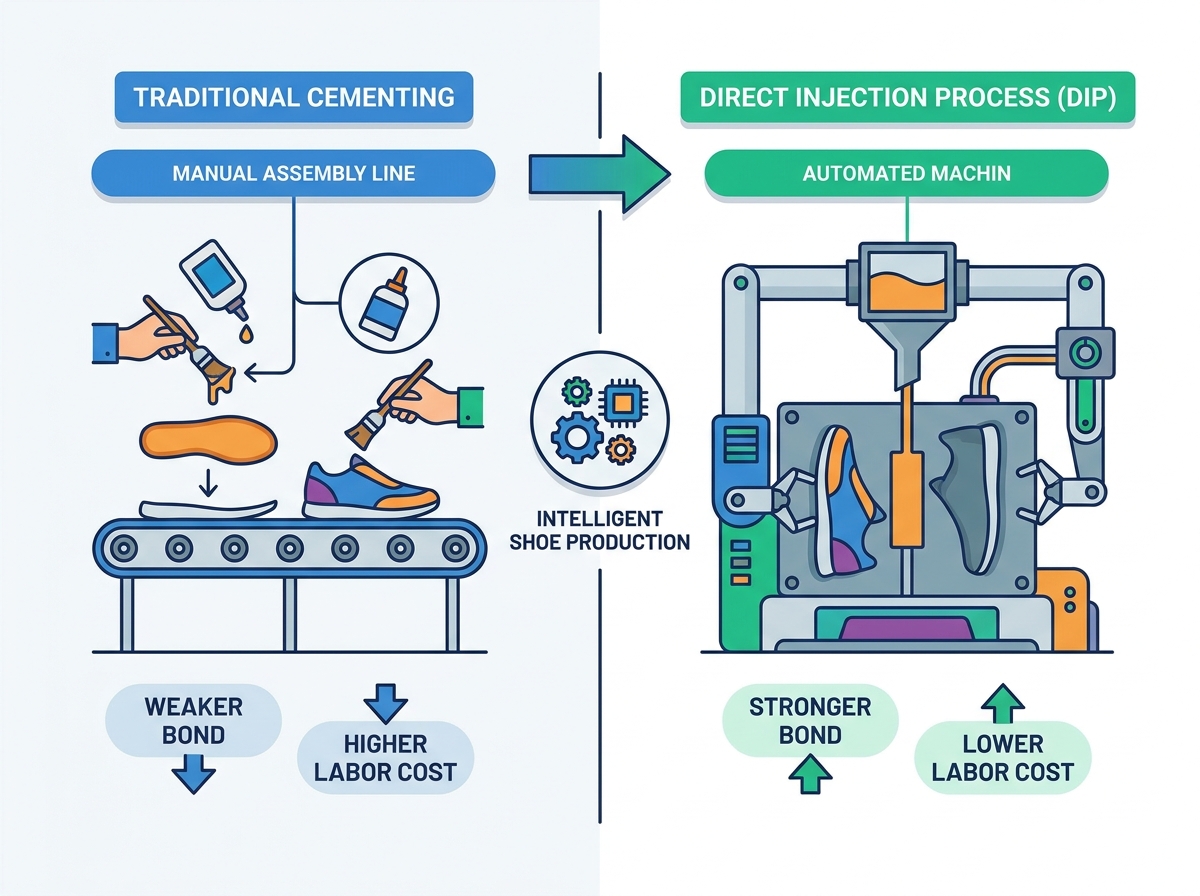
A cimentação tradicional depende muito de primers e adesivos químicos. Requer intenso trabalho manual. Os trabalhadores devem desbastar manualmente a parte superior do sapato, aplicar cola e prensar a sola. Este processo introduz erro humano e retarda a produção. Uma máquina de injeção direta elimina totalmente essas etapas adesivas. A máquina injeta material fundido diretamente na parte superior do calçado. Automatiza os processos de vazamento e cura. Você reduz drasticamente os custos com consumíveis químicos. As economias de mão de obra a longo prazo acumulam-se rapidamente, pois as linhas automatizadas exigem muito menos operadores por turno.
Solas cimentadas a frio freqüentemente falham em ambientes de alto estresse. A cola degrada com o tempo sob calor ou umidade extremos. DIP cria uma ligação molecular perfeita entre a parte superior e a sola. O poliuretano ou borracha líquida penetra nas fibras do material superior antes de solidificar. As métricas de teste padrão do setor validam essa diferença. Os padrões de resistência de união SATRA mostram rotineiramente o DIP superando as solas cimentadas. A injeção direta evita a separação da sola. Isso o torna obrigatório para botas militares pesadas e calçados de segurança industrial.
As linhas de montagem de cimentação manual sofrem com graves gargalos. Aplicar cola e esperar secar leva tempo. Uma linha de injeção rotativa de múltiplas estações reduz as taxas de produção manuais. Uma linha automática padrão pode produzir centenas de pares por hora. A rotação contínua permite que os operadores carreguem a parte superior enquanto outras estações injetam ou curam ativamente as solas. Você mantém um ritmo de fabricação constante e ininterrupto. Este enorme salto na velocidade de produção justifica o investimento inicial em equipamentos para instalações de grande volume.
A escolha da configuração correta da mesa rotativa determina o layout da sua fábrica. Você deve avaliar linhas rotativas de 24, 30 e 60 estações com base em seus materiais. A contagem de estações impacta diretamente o tempo de cura permitido. O poliuretano (PU) requer um tempo específico para expandir e curar antes da desmoldagem. Uma linha de 60 estações proporciona amplo tempo de cura durante uma única rotação. Isso permite que você opere o cabeçote de injeção na velocidade máxima. Linhas menores de 24 estações funcionam melhor para materiais de cura mais rápida ou instalações menores. Eles oferecem menos rendimento, mas exigem menos espaço.
Os equipamentos modernos dependem de subsistemas automatizados interconectados. Você não pode atingir a eficiência máxima sem eles. A pulverização automatizada de desmoldagem evita a aderência e reduz a intervenção manual. O desbaste robótico garante que a superfície superior do calçado esteja perfeitamente preparada. Isto garante uma ótima penetração do material. A distribuição computadorizada de material controla proporções exatas de mistura. A precisão é muito importante ao misturar poliol e isocianato para solas de PU. Mesmo um pequeno erro de proporção estraga o lote. A distribuição automatizada elimina esses dispendiosos erros de cálculo manuais.
Os Controladores Lógicos Programáveis (CLP) servem como o cérebro da linha. O monitoramento em tempo real é absolutamente vital. O PLC monitora constantemente a pressão de injeção. Mantém uma estabilidade de temperatura rigorosa em todas as zonas de aquecimento. Ele monitora as taxas de fluxo de material para evitar enchimento insuficiente ou excessivo. Os operadores usam interfaces de tela sensível ao toque para ajustar os parâmetros instantaneamente. O acesso a esses dados em tempo real ajuda a reduzir as taxas de defeitos. Você pode identificar e corrigir quedas de temperatura antes que elas prejudiquem o ciclo de produção.
Os calçados modernos geralmente exigem solas de dupla densidade. Você injeta dois materiais ou densidades diferentes em um único molde. Uma configuração comum combina uma entressola de PU macia para maior conforto, juntamente com uma sola de TPU durável para maior aderência. Isto requer cabeças de injeção duplas e tanques de material independentes. A máquina deve injetar primeiro a sola, deixar curar parcialmente e depois injetar a entressola. Os requisitos operacionais exigem um timing preciso. Os controles térmicos devem gerenciar os diferentes pontos de fusão do TPU e do PU simultaneamente.
Calçados de segurança apresentam desafios de fabricação únicos. Botas de cano alto requerem moldes com cavidades profundas. Esses moldes maiores exigem forças de fixação significativamente maiores. Se a máquina não conseguir manter o molde bem fechado, o PU em expansão vazará. Você também precisa de tempos de resfriamento prolongados devido ao volume mais espesso da sola. O equipamento de injeção deve fornecer pressão mais alta para preencher completamente as cavidades profundas antes que o material comece a reagir.
A fabricação de calçados impermeáveis requer equipamentos especializados. Uma máquina de injeção de botas de chuva difere significativamente do equipamento padrão de sola. Ele utiliza designs de parafusos específicos otimizados para processamento de alto volume de PVC ou TPR. As temperaturas do barril devem permanecer incrivelmente estáveis para evitar a degradação do material. Essas máquinas realizam injeção em todo o pé, em vez de apenas colocar uma sola. Os requisitos de manuseio de materiais garantem uma bota perfeita e totalmente à prova d'água. Os moldes são enormes, exigindo sistemas de elevação mecânica robustos.
Você deve avaliar rigorosamente o equipamento potencial. Use os cinco critérios a seguir para separar máquinas confiáveis de alternativas de baixo desempenho.
Guia de comparação de especificações de máquinas
| Categoria de recurso Máquina de injeção direta | de linha de cimentação padrão | (DIP) |
|---|---|---|
| Força de ligação | Médio (3-4 N/mm) | Alto (5-6+ N/mm) |
| Requisito de mão de obra | Alto (15-20 operadores) | Baixo (3-5 operadores) |
| Resíduos Químicos | Alto (vapores de cola/primer) | Mínimo (sistema fechado) |
| Complexidade de ferramentas | Baixo (formas de prensagem simples) | Alto (Moldes Usinados CNC) |
DIP requer moldes de alumínio ou aço usinados em CNC de alta precisão. Isto representa uma grande mudança em relação às formas de cimentação simples. Você deve reconhecer os custos ocultos aqui. O desenvolvimento do molde leva semanas ou até meses. Cada tamanho de sapato requer um conjunto de moldes dedicado. As revisões de projeto acrescentam prazos de entrega significativos. Você deve finalizar seus designs de sola perfeitamente antes de se comprometer com as ferramentas. A parceria com fabricantes de moldes experientes evita cortes dispendiosos.
A transição do trabalho manual para a operação de máquinas altera a dinâmica da sua força de trabalho. Você não pode mais confiar apenas na destreza manual. Os operadores exigem qualificação técnica. Eles devem aprender como navegar em interfaces de toque PLC complexas. Eles precisam de treinamento sobre o manuseio seguro de produtos químicos para isocianatos e polióis. Mais importante ainda, eles devem aprender como solucionar problemas de proporções de mistura. O operador deve reconhecer os sinais visuais de expansão inadequada do PU e ajustar os parâmetros da máquina imediatamente.
Não espere sapatos perfeitos no primeiro dia. Defina expectativas realistas em relação ao desperdício de material durante a configuração inicial. A calibração ambiental leva tempo. A umidade da fábrica afeta drasticamente o processo de injeção direta de PU. A umidade faz com que o poliuretano se expanda excessivamente e forme bolhas. As flutuações da temperatura ambiente alteram os tempos de cura. Sua equipe desperdiçará material enquanto define os parâmetros exatos de aquecimento e temporização para o ambiente específico de sua fábrica.
O equipamento de injeção certo preenche a enorme lacuna entre a produção de alto volume e o controle de qualidade intransigente. A injeção direta elimina as inconsistências da cimentação manual. Ele fornece resistência de união superior, reduz a dependência química e reduz drasticamente as dependências trabalhistas. Contudo, o sucesso depende inteiramente de adequar as capacidades da máquina às suas demandas específicas de produção.
Antes de assinar contratos de aquisição, você deve tomar medidas práticas para verificar o desempenho do equipamento. Aconselhe sua equipe de engenharia a solicitar amostras de produção usando seus próprios materiais. Avalie de perto a disponibilidade de peças de reposição do fornecedor. Uma máquina é inútil se uma cabeça de mistura quebrada levar três semanas para ser substituída. Insista em acordos de nível de serviço para suporte técnico.
Incentivamos você a adotar uma abordagem proativa na atualização de suas instalações. Solicite uma análise de rendimento personalizada de fornecedores em potencial. Agende uma consulta técnica dedicada para mapear detalhadamente os requisitos da sua linha de produção. Uma estratégia de compras calculada e orientada por dados garante que sua transição para a injeção direta automatizada proporcione retornos operacionais máximos.
R: Os tempos de cura variam de 3 a 6 minutos por estação. Isto depende inteiramente da densidade da formulação do poliuretano e da temperatura ambiente de fábrica. Entressolas mais macias normalmente curam mais rápido do que solas de alta densidade. Uma mesa rotativa maior permite velocidades mais rápidas da máquina, mantendo ao mesmo tempo uma duração de cura adequada.
R: Sim, desde que a máquina possua cabeças de injeção duplas. A produção de dupla densidade requer tanques de material independentes e circuitos de mistura separados. O PLC deve ser capaz de sequenciar com precisão as injeções primárias e secundárias. Máquinas de cabeçote único não podem ser facilmente adaptadas para operações de dupla densidade.
R: Uma máquina de botas de chuva utiliza enorme capacidade de volume de molde para injeção em todo o pé. Ele se concentra inteiramente em termoplásticos como PVC ou TPR, em vez de PU reativo. As máquinas de sola padrão injetam material apenas na parte inferior de uma parte superior pré-durada. As máquinas de inicialização exigem uma força de fixação do molde significativamente maior.
R: A umidade reage agressivamente com o componente isocianato do poliuretano. A alta umidade da fábrica causa expansão indesejada de gases, resultando em solas quebradiças e cheias de bolhas. Você deve utilizar armazenamento de material climatizado e compressores de ar desumidificados para manter a integridade consistente do material durante a injeção.


