
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-18 Origem:alimentado


A aquisição de equipamentos industriais para a fabricação de calçados requer gastos de capital significativos. Os proprietários de fábricas enfrentam grandes riscos ao atualizar seus locais de montagem. Modernizar a produção vai muito além da simples substituição de hardware antigo. Significa integrar tecnologia confiável e de alto rendimento para impulsionar a eficiência. Você deve reduzir a dependência de mão de obra e, ao mesmo tempo, minimizar o desperdício de materiais. O uso de máquinas obsoletas geralmente leva a altas taxas de defeitos e tempos de ciclo mais lentos. Este artigo fornece aos gerentes de compras e proprietários de fábricas uma estrutura técnica objetiva. Orientamos você na avaliação de especificações críticas de equipamentos. Você aprenderá como comparar configurações rotativas e lineares para suas instalações. Também o ajudaremos a avaliar a versatilidade do material e as capacidades de automação. Por fim, fornecemos listas de verificação acionáveis para ajudá-lo a selecionar o equipamento certo com eficiência. Ao final deste guia, você possuirá o conhecimento técnico necessário para fazer um investimento informado e altamente estratégico.
A atualização do seu chão de fábrica começa pela identificação de falhas operacionais existentes. Muitos gerentes de fábrica toleram equipamentos desatualizados por muito tempo. Essa complacência leva a graves problemas de negócios. Você pode notar altas taxas de refugo durante a produção. Defeitos intermitentes geralmente ocorrem ao redor das costuras da bota. Os custos excessivos de mão-de-obra prejudicam a sua rentabilidade porque os trabalhadores têm de cortar manualmente o excesso de plástico. Além disso, a impermeabilização inconsistente arruína a reputação da marca. Você deve identificar esses gatilhos exatos antes de avaliar novas máquinas. A identificação desses gargalos esclarece exatamente o que seu novo equipamento deve resolver.
Você precisa de critérios de sucesso rigorosos para justificar as despesas de capital. Uma implantação bem-sucedida requer melhorias mensuráveis. Recomendamos estabelecer benchmarks de desempenho claros antes de entrar em contato com fornecedores. Seus critérios devem incluir:
Você também deve realizar uma verificação da realidade da instalação. A atualização das máquinas por si só raramente resolve todos os problemas de produção. Um novo sistema de injeção requer infraestrutura de suporte adequada. Seus sistemas de manuseio de materiais devem corresponder à velocidade da nova máquina. As torres de resfriamento devem fornecer água gelada suficiente para que o plástico endureça rapidamente. Ignorar estes elementos infra-estruturais circundantes irá dificultar o potencial retorno do investimento. A máquina mais rápida do mundo ainda espera por operadores lentos ou sistemas de refrigeração inadequados.
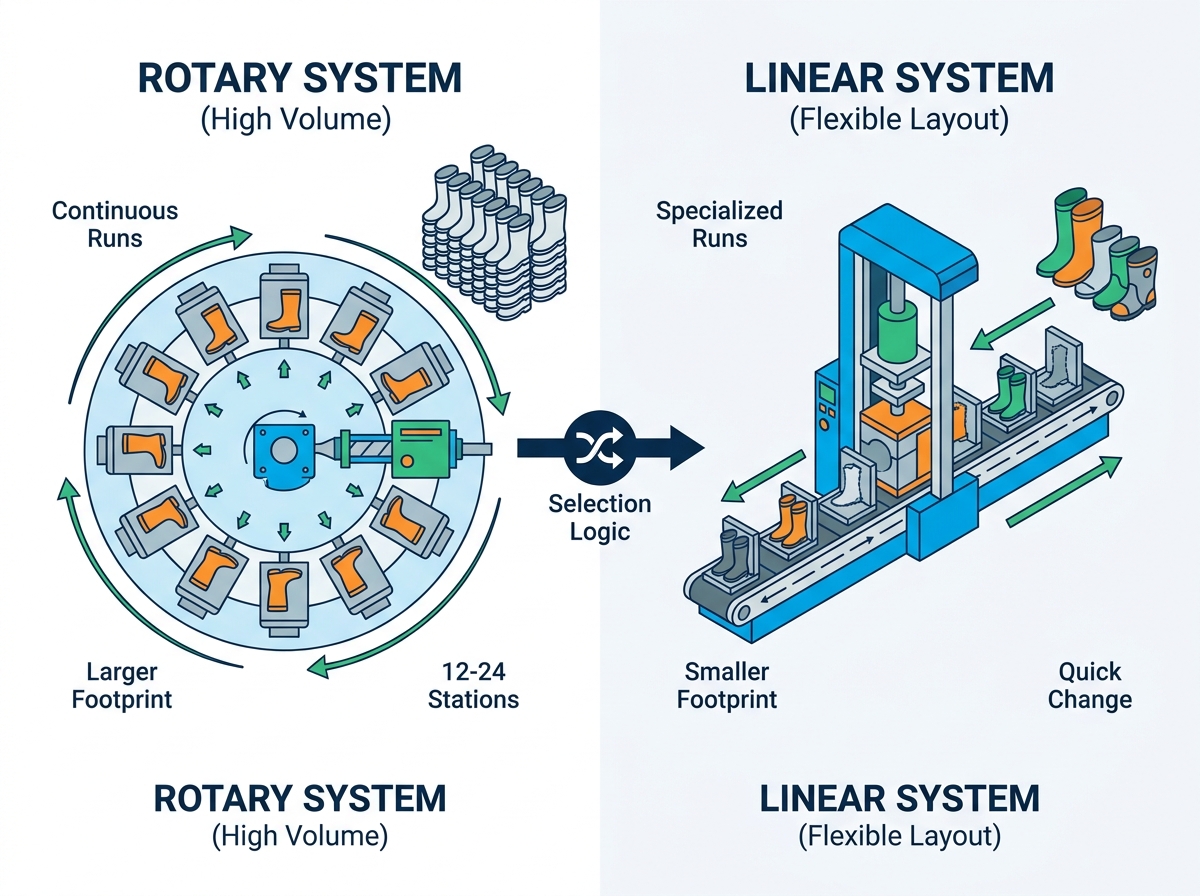
A escolha do layout correto determina o ritmo de produção da sua fábrica. Os fabricantes geralmente oferecem duas configurações principais para injeção de calçados. Cada projeto serve a um propósito operacional distinto.
As configurações rotativas de múltiplas estações dominam a fabricação de calçados em alto volume. Estas máquinas apresentam uma grande plataforma giratória central. A mesa gira os moldes em vários estágios, incluindo injeção, resfriamento e desmoldagem. Os fornecedores normalmente constroem esses sistemas em configurações de 12, 16 ou 24 estações. Uma configuração de 24 estações permite tempos de resfriamento prolongados sem parar o bico de injeção. A rotação contínua maximiza a produção. Esta configuração é a escolha ideal para execuções massivas e contínuas de botas de uma ou duas cores. Você se beneficia de um volume imenso, desde que os tamanhos dos seus pedidos justifiquem o tempo de configuração inicial.
Os sistemas lineares operam em uma pista reta e não em uma plataforma giratória. A unidade de injeção vai e volta entre os grampos de molde estacionários. Este mecânico requer uma área de fábrica muito menor. As configurações lineares são excelentes em execuções de produção especializadas. Eles lidam lindamente com restrições espaciais. Se a sua instalação produz pedidos personalizados frequentes e de baixo volume, uma máquina linear minimiza a interrupção. Ele permite trocas de molde localizadas mais rápidas sem interromper uma mesa giratória inteira de 24 estações.
Você deve mapear essa escolha diretamente ao seu modelo de negócios. Não compre um sistema rotativo simplesmente porque produz mais pares por hora. Se o seu negócio depende de mudanças frequentes de estilo, a troca de moldes rotativos destruirá seu tempo de atividade. Baseie sua decisão nos volumes de pedidos projetados. Considere cuidadosamente o espaço disponível. Avalie com que frequência seus técnicos realizam trocas de molde semanalmente.
| Tipo de configuração | Tamanho requerido | Volume Capacidade | Frequência de troca de molde | Melhor caso de uso |
|---|---|---|---|---|
| Rotativo (24 estações) | Grande / Expansivo | Extremamente alto | Baixo (mudanças raras) | Execuções contínuas de produtos principais |
| Rotativo (12 estações) | Médio | Alto | Moderado | Lotes padrão de duas cores |
| Linear / Vaivém | Pequeno / Estreito | Moderado | Alto (mudanças frequentes) | Tiragens especializadas, tamanhos variados |
O calçado moderno requer diversos compostos químicos. Sua máquina deve lidar com misturas de PVC, TPR e EVA modificado sem esforço. Cada material exige um processamento térmico único. O PVC requer um gerenciamento cuidadoso da temperatura para evitar degradação e emissão de gases tóxicos. EVA requer controle preciso de expansão. Você deve avaliar o desenho do parafuso dentro do cilindro de injeção. Um parafuso versátil fornece mistura agressiva para TPR enquanto permanece suave o suficiente para PVC. Verifique a consistência do aquecimento do barril. Sistemas de alta qualidade utilizam controladores de temperatura PID para manter perfis de calor exatos. As rápidas taxas de plastificação do material garantem que o bico nunca fique sem energia durante um ciclo de injeção em alta velocidade.
A força de fixação mecânica afeta diretamente a qualidade do produto. A força de fixação adequada evita flashes. O flashing ocorre quando o plástico de alta pressão força ligeiramente as metades do molde, vazando material ao longo da costura. Esse vazamento cria costuras feias e compromete a integridade à prova d"água da bota. Máquinas típicas requerem entre 150 a 300 toneladas de força de fixação. Além disso, a pressão de injeção precisa controla a distribuição do material. Você precisa de configurações de pressão adaptáveis para empurrar o material para diversas cavidades do molde. Colocar material em um sapato infantil requer muito menos pressão do que encher uma bota masculina adulta. A hidráulica avançada garante densidade uniforme em todos os tamanhos.
Hardware independente não garante mais vantagem competitiva. Os líderes da indústria agora exigem uma linha de produção inteligente de calçados . Você deve avaliar a prontidão da automação antes de comprar. Procure sistemas avançados de PLC (Controlador Lógico Programável). A interface deve permitir que os operadores salvem receitas específicas para diferentes materiais. A compatibilidade do braço robótico é crucial para a desmoldagem automatizada. Os robôs tiram as botas sem fadiga humana, mantendo os tempos de ciclo perfeitamente previsíveis. Além disso, exija software de rastreamento de defeitos em tempo real. Esses sistemas monitoram as curvas de pressão de injeção. Eles sinalizam anomalias instantaneamente, permitindo que você rejeite uma inicialização incorreta antes que ela chegue ao departamento de embalagem.
As equipes de compras geralmente se fixam no preço inicial. No entanto, a rentabilidade a longo prazo depende das despesas operacionais diárias. Você deve analisar os custos contínuos para compreender o verdadeiro impacto financeiro. O consumo de electricidade continua a ser um enorme fardo operacional. O aquecimento de barris e o acionamento de bombas hidráulicas consomem imensa energia. O fluido hidráulico requer substituição e filtragem de rotina. As peças de desgaste padrão, como pontas de bicos e faixas de aquecimento, precisam de orçamento regular.
A eficiência energética separa as máquinas modernas dos equipamentos legados. Os sistemas hidráulicos tradicionais acionam os motores das bombas constantemente, mesmo durante as fases de resfriamento ocioso. Você deve exigir motores servo-acionados. Os servossistemas só consomem energia quando ocorre movimento ativo. Essa tecnologia normalmente reduz o consumo de energia a longo prazo em 30% a 40%. As poupanças de energia por si só justificam muitas vezes o preço de compra inicial mais elevado.
Mantenha uma lente cética durante as apresentações dos fornecedores. Os representantes de vendas muitas vezes afirmam que seus sistemas não exigem “manutenção zero”. Este é um mito perigoso. Aborde a realidade do tempo de inatividade programado. Você perderá horas de produção durante as trocas de molde. A limpeza do barril leva um tempo significativo durante as trocas de cores, especialmente ao passar de plásticos escuros para plásticos claros. A calibração de rotina dos sensores de pressão é obrigatória. Fatore essas janelas de manutenção em sua produção semanal esperada.
A compra do equipamento representa apenas a primeira fase. A preparação de suas instalações determina o sucesso da instalação. Uma poderosa máquina de injeção de botas de chuva requer uma infraestrutura de fábrica robusta. Você não pode confiar na água municipal para resfriamento. Você deve instalar torres de água gelada dedicadas para extrair rapidamente o calor dos moldes. O resfriamento rápido equivale a tempos de ciclo rápidos. Certifique-se de que sua instalação forneça quedas de energia trifásicas estabilizadas. Flutuações de tensão irão travar o PLC e arruinar os lotes. Também recomendamos silos automatizados de alimentação de material. O ensacamento manual leva à contaminação e ao fluxo inconsistente de material.
Nunca permita que uma máquina seja enviada sem um FAT (Teste de Aceitação de Fábrica). Exija a execução de seus moldes reais nas instalações do fornecedor. Traga seus compostos de materiais específicos. Os fornecedores costumam usar plásticos de demonstração de fácil fluidez. Você precisa ver a máquina lidar com suas misturas mais difíceis de TPR ou EVA. Verifique os tempos de ciclo e verifique se há rufos nas costuras antes de assinar a remessa.
A adoção pelos operadores apresenta um enorme risco de implementação. O erro humano durante a fase de transição causa danos graves. Um trabalhador não treinado pode facilmente quebrar um molde ou superaquecer o barril. Você deve enfatizar a necessidade de treinamento fornecido pelo fornecedor. Exija sessões práticas para operadores e engenheiros de manutenção. Eles precisam entender a interface do software, os códigos de alarme e os procedimentos seguros de desmoldagem.
A seleção do parceiro de fabricação certo mitiga os riscos operacionais de longo prazo. Você deve avaliar o fabricante com tanto rigor quanto a própria máquina. Observe atentamente seus anos de negócios. Verifique a área de instalação global. Um fornecedor com centenas de instalações ativas geralmente possui um produto refinado e confiável. Verifique suas certificações ISO para garantir padrões de fabricação consistentes.
Suporte e logística definem sua velocidade de recuperação durante uma pane. Avalie o Acordo de Nível de Serviço (SLA) do fornecedor para entrega de peças de reposição. Eles armazenam peças proprietárias localmente ou você esperará semanas pelo envio internacional? Certifique-se de que a máquina inclua recursos de diagnóstico remoto. Um fornecedor deve ser capaz de fazer login no seu PLC remotamente para solucionar falhas de software. Confirme a disponibilidade de técnicos de campo regionais.
Tome medidas decisivas elaborando uma Solicitação de Cotação (RFQ) abrangente. Use a seguinte sequência numerada para estruturar sua RFQ:
Adquirir uma moderna Máquina de Injeção Direta representa uma decisão de negócios altamente estratégica. Requer equilíbrio entre confiabilidade mecânica, eficiência energética e suporte pós-venda confiável. Você deve olhar além das métricas básicas de resultados. Avalie minuciosamente a versatilidade do material, a mecânica de fixação e os recursos de integração de automação.
Lembre-se de que o lance inicial mais baixo raramente produz o melhor resultado financeiro. Máquinas baratas muitas vezes resultam em perdas operacionais a longo prazo devido ao tempo de inatividade excessivo, altas taxas de sucata e baixa eficiência energética. Investir em infraestrutura robusta e hardware de qualidade protege suas margens.
Dê o próximo passo na modernização de suas instalações hoje. Agende uma consulta técnica com seus três principais fornecedores selecionados. Solicite um cálculo de despesas operacionais personalizado com base nas tarifas de serviços públicos locais. Envie seus requisitos específicos de produção para receber uma proposta de configuração de máquina personalizada.
R: As mudanças manuais de molde em configurações padrão geralmente levam de 45 a 60 minutos por estação. Isso requer mão de obra e tempo de inatividade significativos. No entanto, as máquinas equipadas com modernos sistemas de ferramentas de troca rápida reduzem esse processo para apenas 10 a 15 minutos por estação. Investir em mecanismos de troca rápida melhora drasticamente o tempo de atividade para instalações que executam diversos estilos.
R: Sim, desde que você adquira uma máquina equipada com cilindros de injeção duplos. Os recursos de duas cores exigem tecnologia de co-injeção. A máquina injeta uma cor para a sola e uma segunda cor para o cano superior. Se você comprar uma máquina de cilindro único, estará estritamente limitado à produção de uma única cor.
R: O período médio de retorno varia entre 18 e 36 meses. Este cronograma depende muito das taxas de serviços públicos locais, dos custos de mão de obra e do seu volume de produção. Os motores servo acionados reduzem o consumo de energia em até 40%. A redução simultânea nas taxas de defeitos e nos custos de mão de obra acelera significativamente o retorno do investimento.
R: Sim, a maioria dos sistemas de injeção modernos lida com PVC reciclado (remoído). No entanto, você deve especificar esse requisito antecipadamente. O manuseio do material reciclado requer projetos de rosca especializados para gerenciar pontos de fusão inconsistentes. Você também precisa de telas de filtragem robustas dentro do bico para capturar contaminantes não derretidos antes que eles estraguem o molde da bota.


